


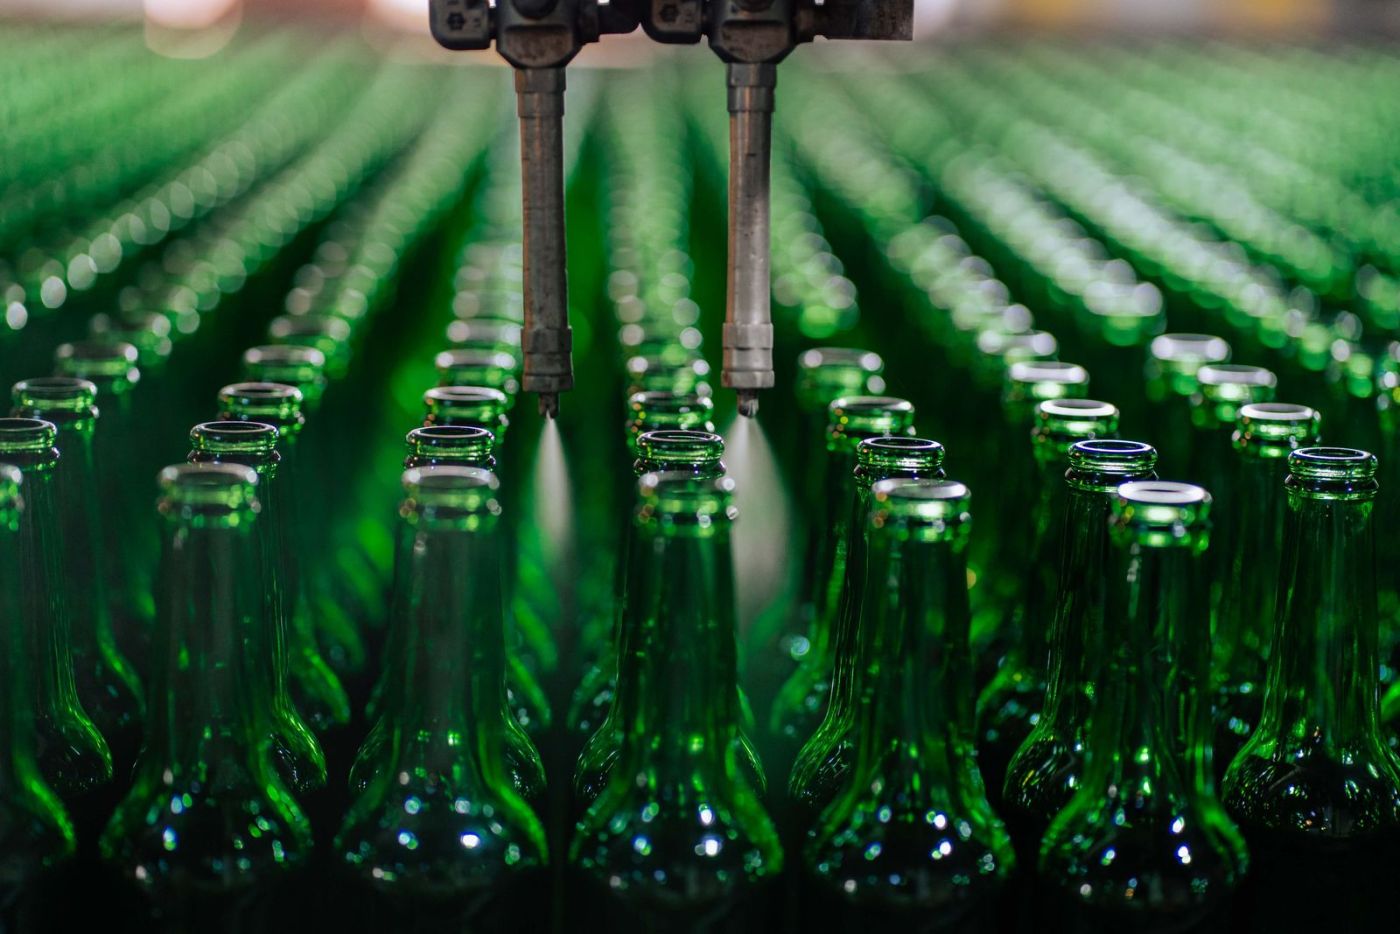
Günde tek vardiya, yılda 250 gün çalışan ve saatte 12.000 şişe dolduran bir dolum makinesi, %1,5 fazla dolum yaptığında yılda yaklaşık 180.000 litre ürünü boşa harcar. Hiç kimse bu rakamı onaylamaz. Kayıp, damlayan bir nozul, köpüren bir tank, öğleden sonra koyulaşan bir ürün gibi küçük artışlarla birikir ve biri bir şişeyi tartana kadar bu kayıp iki yıldır normal kabul edilir hale gelir.
Dolum hassasiyeti genellikle bir makine özelliği olarak ele alınır. Oysa pratikte bu, tüm hattın bir özelliğidir ve bu rakamı etkileyen unsurların çoğu dozaj pompasının dışında yer alır.
Köpük kozmetik değil, bir ölçüm hatasıdır
İnce sıvılar — su, berrak meyve suyu, içmeye hazır çay, düşük viskoziteli şurup — kaba döküldüklerinde köpürür. Hacimsel dolum makinesi bunu fark etmez: 500 ml basar ve yoluna devam eder. Şişede artık 500 ml sıvı artı 30 ml köpük vardır ve seviye sensörü yüksek okur. Operatörler makinenin izin verdiği tek şekilde karşılık verir: hacmi düşürür. Tesisten çıkan, hatta doğru görünen ancak köpük söndüğünde rafta eksik kalan bir şişedir.
İki çözüm işe yarar ve sorunun farklı yarılarını çözer:
- Daldırmalı nozullar. Nozul kabın dibine iner ve dolum sırasında geri çekilir; böylece sıvı yüzeyin altına girer ve havalanmaya yol açacak serbest düşüş hiç yaşanmaz. En ucuz etkili değişikliktir ve saatte 6.000 şişenin üzerindeki her hatta bulunmalıdır.
- Havalandırma ve sabit dolum basıncı. Havalandırıcı, ürünün zaten taşıdığı havayı uzaklaştırır; dolum haznesindeki kararlı basınç ise valfte yeni havanın emilmesini önler. Gazlı ve sıcak dolum ürünleri her ikisine de ihtiyaç duyar. Sade su genellikle duymaz.
Gerçekte hangi yöntemi satın aldığınızı kontrol edin. Hacim yerine seviyeye göre dolum yapan hatlar — şeffaf şişelerde berrak sıvılar için yaygın olan — ters yönde hata verir: ağırlıkça doğru, görünüşte eksik. Seviye dolum için düzeltme, hacimsel dolum için olan düzeltme değildir.
Ürün sabah partisi ile öğleden sonraki parti arasında değişir
Viskozite, teknik föyde sabit bir değer değildir; sıcaklık ve kayma fonksiyonudur. 65 °C'de kolayca pompalanan bir sos, 40 °C'de pompalanamaz hale gelir. Vardiya başında temiz dolan bir krem, hazne soğuyup pigment çökelmeye başlayınca ipliklenmeye başlar.
Belirti kolayca yanlış yorumlanır. Sabah partileri doğru tartar, öğleden sonraki partiler sapar ve ilk akla gelen, pompa keçelerini veya yük hücresini suçlamak olur. Gerçekte olan şey, dozajlama odasının artık daha uzun sürede dolması ve buna bağlı olarak zaman kontrollü valfin erken kapanmasıdır.
Bunu düzelten çözüm elektronik değil, termaldir:
- Ürünü dolum sıcaklığına birkaç derece yakın tutan, su sirkülasyonlu ceketli bir besleme hunisi.
- Katı maddeleri ve pigmentleri süspansiyonda tutmak için yavaş bir karıştırıcı — yavaş, çünkü hızlı karıştırma havayı içeri çeker ve bu da bir sonraki sorundur.
- Ürün bazında saklanan reçete parametreleri, böylece üretim programı her değiştiğinde hat sıfırdan yeniden ayarlanmaz.
Damlatma ve ipliklenme keçeden bilinir
Viskoz ürünlerde her dolum vuruşunun sonunda meme ile kap arasında bir iplik oluşur. Bu iplik kapatma alanına düşer. Ardından kapaklama veya sızdırmazlık istasyonu sızıntı şikayeti alır ve kök neden iki istasyon yukarıda yatar.
Makineyi yavaşlatmak bunu çözmez; çıktıyı düşürür ve iplik yine oluşur. İşe yarayan çözüm, vuruş sonunda mekanik bir kesme — ürün sütununu fiziksel olarak kesen kuyruk kesme memesi — ile son birkaç milimetreyi memeye geri çeken kısa bir geri emme kombinasyonudur. İnce ürünlerde genellikle tek başına geri emme yeterlidir. Macunlarda her ikisine de ihtiyacınız vardır ve aralarındaki zamanlama, tek başına her iki ayardan da daha önemlidir.
Asıl para format değişiminde saklıdır
Format değişimi iki saat süren bir hat, broşür ne derse desin esnek bir hat değildir. Haftada altı kez format değişimi yaparsanız tam bir vardiya kaybedersiniz; bunu üç SKU genelinde her gün yaparsanız satın aldığınız kapasite hiç var olmamıştır.
Bir içecek hattı için pratik hedef 15–30 dakikadır; alet kullanmadan ve parametreler elle ayarlanmak yerine bir reçeteden çağrılarak yapılmalıdır. Bunun gerçekçi olması için üç koşulun sağlanması gerekir:
- Format parçaları anahtar kullanmadan elle değiştirilebilmeli ve depo odasında değil, makinenin üzerinde saklanmalıdır.
- Reçete; dolum hacmini, nozul zamanlamasını, konveyör adımını ve kapak sıkma torkunu birlikte saklamalıdır — yalnızca hacmi değil.
- Kılavuzlar ve değişim parçaları, yalnızca tek yönde takılabilecek şekilde kilitlenmelidir. Değişim süresinin büyük kısmı, ters takılmış bir parçanın düzeltilmesiyle geçer.
Gerçekten denetlenebilir hijyen
Gıda güvenliği denetimleri makinenin "hijyenik" olup olmadığını sormaz. Yüzey kalitesini, drenaj yolunu ve temizlik kaydını ister. Bu soruların yanıtlarının ne kadar kolay verileceğini tasarım kararları belirler:
- Ürünle temas eden yüzeyler Ra ≤ 0,8 µm olup, ürünün klorür yüküne bağlı olarak 304 veya 316L paslanmaz çelikten üretilmelidir. Asidik meyve suları ve tuzlu soslar, 304 spesifikasyonunun yetersiz kaldığı ürünlerdir.
- Ölü nokta olmamalı. Her boru hattı ya tamamen boşalabilmeli ya da CIP akışıyla yıkanmalıdır. Ucu kapalı vanayla sonlanan yatay bir hat, tahliye tapası takılmış bir bakteri rezervuarıdır.
- Doğrulanabilir CIP kapsama alanı. Her çevrim için akış, sıcaklık, konsantrasyon ve süre kayıt altına alınmalı; sprey topu püskürtme deseni tankın yalnızca yanlarını değil, üst kısmını da ulaşmalıdır.
- Gıdaya uygun yağlayıcı açık kap alanının üzerindeki zincir ve kılavuzlarda kullanılmalı ve bakım planı belgelenmelidir.
Sözleşme imzalamadan önce belirtilmesi gerekenler
Yanlış dolum kararının maliyetinin büyük kısmı kurulumdan sonra ortaya çıkar. Yazılı olarak netleştirilmesi gereken noktalar şunlardır:
| Kalem | Talep edilmesi gereken | Neden önemli |
|---|---|---|
| Doğruluk esası | Ayar hacminin ±%'si veya ±g; ürün viskozitesine göre belirtilir ve sizin ürününüz üzerinde ölçülür | Plaka doğruluğu su ile ölçülür |
| Test protokolü | Ürününüzle 30 dakikalık çalıştırma, ardışık 30 kabın tartılması, sonuçların teslim edilmesi | Sadece nokta kontrolü değil, sapmayı gösterir |
| Dolum yöntemi | Hacimsel, seviye veya kütlesel akış — açıkça belirtilir | Köpük ve viskozitenin sizi nasıl etkilediğini belirler |
| Format değişimi | En sık kullandığınız iki format için, makineyi çalıştıracak operatörle birlikte ölçülen süre | Tedarikçi süreleri bir teknisyen tarafından ölçülür |
| Nozul tipi | Kuyruk kesme, geri emme, dalma stroku — zamanlama diyagramıyla birlikte | Damla ve köpük burada belirlenir |
| Yüzey kalitesi | Ürünle temas eden parçalar için Ra değeri, ürüne göre malzeme sınıfı | Denetim kanıtı ve klorür direnci |
| Yardımcı tesisler | Çalışma basıncında hava tüketimi, CIP için su, istasyon başına güç | Bu, iş işten geçtikten sonra fark edilirse tadilat maliyetli olur |
Satın alma sürecinde akılda tutulması gereken değerlendirme şudur: en ince ve en koyu ürününüze uygun dolum yöntemini seçin, en çok satan ürününüze uygun olanı değil. En çok satan ürün, nasıl çalıştırılacağını zaten bildiğiniz üründür. Gece saat 2'de hattı durduran ise diğeridir.
RonXin dolum makineleri ve komple içecek paketleme hatları tedarik eder; hat spesifikasyonu belirlenmeden önce ürününüzü bir test makinesinde çalıştırır — başlamak için numuneler ve hedef üretim kapasitesi yeterlidir.